Шпоночный паз и шпонка: размеры по ГОСТ 23360-78, изготовление на валу и во втулке
Шпоночный паз — углубление в валу или отверстии ступицы, предназначенное для установки шпонки и передачи крутящего момента между деталями. От правильного выбора размеров, допусков и способа обработки зависит работоспособность соединения. Разберём требования ГОСТ 23360-78, конструкцию пазов и технологию их изготовления.
Кратко: размеры шпонки и паза выбирают по диаметру вала из ГОСТ 23360-78 (например, вал 30 мм — шпонка 8 × 7, глубина паза 4,0 мм на валу и 3,3 мм во втулке). Ширину паза назначают по одному из трёх видов соединения — свободному, нормальному или плотному. Наружный паз на валу фрезеруют, внутренний во втулке долбят, протягивают или делают электроэрозией.
Что такое шпоночное соединение и как оно работает
Шпоночное соединение передаёт крутящий момент от вала к зубчатому колесу, шкиву, муфте или другой ступице. Шпонка устанавливается в пазы вала и ступицы и препятствует их относительному вращению. Призматическая шпонка имеет прямоугольное поперечное сечение b × h; нагрузка передаётся преимущественно через боковые грани. Для соединения важны правильная посадка и радиальный зазор, исключающий распор деталей. ГОСТ 23360-78 распространяется на соединения с призматическими шпонками, но не на сегментные и клиновые. Если момент большой или ступица должна перемещаться вдоль вала, вместо шпонки применяют шлицевое соединение.
Шпоночный паз: ГОСТ 23360-78 и таблица размеров
Для стандартного призматического соединения используют ГОСТ 23360-78 «Основные нормы взаимозаменяемости. Соединения шпоночные с призматическими шпонками. Размеры шпонок и сечений пазов. Допуски и посадки». Стандарт задаёт размеры пазов и посадки.
Обозначения: d — диаметр вала, b — ширина шпонки и паза, h — высота шпонки, l — длина шпонки, t₁ — глубина паза в валу, t₂ — глубина паза во втулке (все размеры в мм).
Таблица размеров по ГОСТ 23360-78
Ниже приведены распространённые размеры шпоночных пазов и сечений призматических шпонок. Значения глубин указаны номинальные, без предельных отклонений.
| Диаметр вала d, мм | Шпонка b × h, мм | Глубина на валу t₁, мм | Глубина во втулке t₂, мм |
|---|---|---|---|
| От 6 до 8 | 2 × 2 | 1,2 | 1,0 |
| Св. 8 до 10 | 3 × 3 | 1,8 | 1,4 |
| Св. 10 до 12 | 4 × 4 | 2,5 | 1,8 |
| Св. 12 до 17 | 5 × 5 | 3,0 | 2,3 |
| Св. 17 до 22 | 6 × 6 | 3,5 | 2,8 |
| Св. 22 до 30 | 8 × 7 | 4,0 | 3,3 |
| Св. 30 до 38 | 10 × 8 | 5,0 | 3,3 |
| Св. 38 до 44 | 12 × 8 | 5,0 | 3,3 |
| Св. 44 до 50 | 14 × 9 | 5,5 | 3,8 |
| Св. 50 до 58 | 16 × 10 | 6,0 | 4,3 |
| Св. 58 до 65 | 18 × 11 | 7,0 | 4,4 |
| Св. 65 до 75 | 20 × 12 | 7,5 | 4,9 |
| Св. 75 до 85 | 22 × 14 | 9,0 | 5,4 |
| Св. 85 до 95 | 25 × 14 | 9,0 | 5,4 |
| Св. 95 до 110 | 28 × 16 | 10,0 | 6,4 |
Примечание: таблица содержит выборку размеров из ГОСТ 23360-78, а не весь размерный ряд. Диаметр, равный верхней границе интервала, относится к этому интервалу (вал 30 мм — шпонка 8 × 7).
Например, для вала диаметром 30 мм принимают стандартное сечение 8 × 7 мм. Номинальная глубина паза в валу составляет 4,0 мм, а во втулке — 3,3 мм.
Допуски и посадки
ГОСТ 23360-78 предусматривает три вида соединений по ширине пазов:
| Вид соединения | Поле допуска паза вала | Поле допуска паза втулки |
|---|---|---|
| Свободное | H9 | D10 |
| Нормальное | N9 | Js9 |
| Плотное | P9 | P9 |
Предельные отклонения глубины t₁ и t₂ составляют +0,1 мм при высоте шпонки от 2 до 6 мм, +0,2 мм — свыше 6 до 18 мм, +0,3 мм — свыше 18 до 50 мм. На чертеже вала обычно указывают размер d − t₁, а на чертеже втулки — d + t₂.
Ширина самой шпонки задаётся с полем допуска h9. Высоту шпонки выполняют с полем допуска h11 (шпонки высотой до 6 мм — h9), длину — h14. Посадку выбирают с учётом назначения узла, условий сборки и необходимости относительного осевого перемещения. Как читать обозначения полей допусков, разобрано в статье «Допуски и посадки».
Свободное соединение имеет увеличенный боковой зазор; плотное ограничивает его, нормальное применяют в типовых узлах.
Шпоночные пазы на валу и во втулке: конструктивные отличия
Паз вала находится снаружи, ответный паз ступицы — внутри отверстия. При сборке их совмещают.
Шпоночный паз на валу
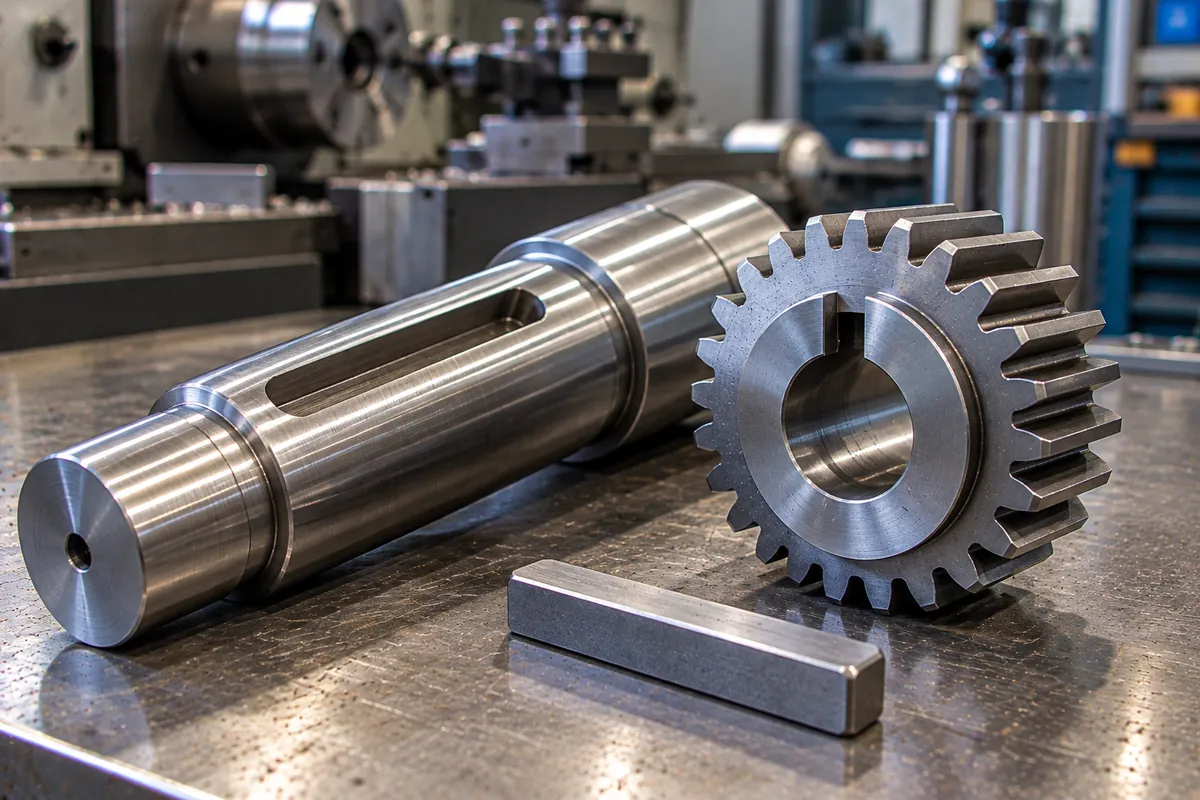
Наружный паз может иметь закруглённые или прямые торцы в зависимости от чертежа и способа обработки. Обычно его выполняют концевой или дисковой фрезой. Паз уменьшает рабочее сечение вала, поэтому для нагруженных узлов проверяют прочность вала и шпонки.
Паз во втулке
Шпоночный паз во втулке — внутренний продольный паз в отверстии ступицы. В зависимости от геометрии и доступности инструмента его получают долблением, протягиванием или электроэрозией. Для глухого отверстия и деталей с буртом учитывают выход инструмента; глубину паза назначают по стандарту, а не как половину высоты шпонки.
Как сделать шпоночный паз: основные технологии
Способ обработки выбирают по расположению паза, размерам детали, материалу и техническим требованиям чертежа.
Фрезерование паза на валу
Фрезерование применяют прежде всего для наружных пазов: вал закрепляют и обрабатывают до заданной глубины. Концевой фрезой получают паз с закруглёнными торцами, дисковой — паз соответствующей конструкции. Глубокие и длинные пазы можно выполнять за несколько проходов.
Долбление внутреннего паза
Долблением получают пазы в отверстиях втулок, ступиц и зубчатых колёс. Резец совершает возвратно-поступательное движение, постепенно снимая материал до нужной глубины. Важно предусмотреть рабочий ход и выход инструмента.
Протягивание
Протягивание — способ обработки, при котором многозубый инструмент последовательно снимает припуск и формирует профиль паза. Его применяют преимущественно для сквозных отверстий при наличии специализированной протяжки и соответствующего оборудования.
Электроэрозионная обработка
Электроэрозию применяют для токопроводящих материалов, в том числе когда механическая обработка затруднена геометрией или твёрдостью детали. При проволочной электроэрозионной обработке металл удаляется электрическими разрядами, а изготовление паза возможно при наличии доступа проволоки к требуемому контуру.
Контроль готового соединения
После изготовления проверяют ширину, глубину, длину и расположение паза, состояние рабочих поверхностей и соответствие допускам чертежа. Для измерений используют подходящие измерительные средства и калибры. Пробная сборка помогает обнаружить заедание или заметный люфт, но не заменяет размерный контроль.
Шпоночный паз в нашем цехе
В цехе «МеталУслуги» в Москве наружные пазы на валах фрезеруем на фрезерных станках с ЧПУ с 3, 4 и 5 осями, а внутренние пазы во втулках, ступицах и шестернях выполняем на долбёжном станке и электроэрозионном станке DK7750. Валы обрабатываем на токарных станках с ЧПУ диаметром до 400 мм и длиной до 1 000 мм. При необходимости выполняем закалку, улучшение и цементацию в собственных печах, а также шлифовку шеек диаметром до 100 мм. Работаем по чертежу или образцу. Подробнее — изготовление шпоночных пазов и фрезеровка пазов.
Частые вопросы
Как выбрать размер шпонки по диаметру вала?
Почему глубина паза вала отличается от глубины паза втулки?
Можно ли изготовить паз в закалённой детали?
Чем отличаются призматическая и сегментная шпонки?
Какие данные нужны для изготовления шпоночного паза?
Пришлите чертёж или образец на contact@metaluslugi.ru — рассчитаем стоимость. Минимальный заказ — 15 000 ₽.
Контакты
МеталУслуги.Ру — Москва, ул. Кольская, 1с2 (м. Свиблово), Пн–Пт 9:00–20:00.
Телефон: +7 (963) 639-60-77 · Почта: contact@metaluslugi.ru · WhatsApp · Telegram · MAX. Пришлите чертёж или фото детали — рассчитаем цену и срок.