Шлицевое соединение: прямобочное и эвольвентное, ГОСТ, восстановление
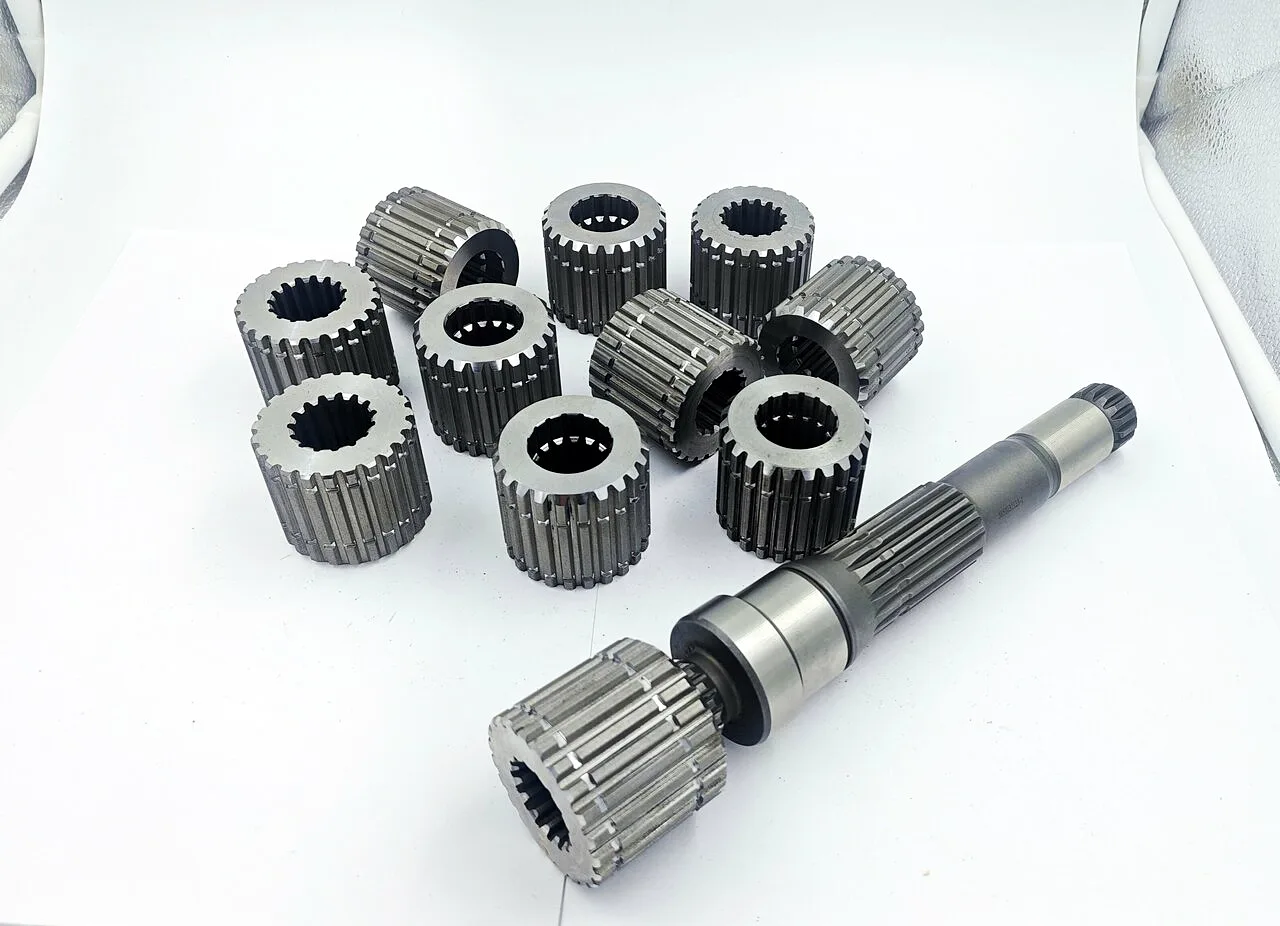
Шлицевое соединение — это соединение вала и втулки, у которых на сопрягаемых поверхностях сделаны продольные выступы и впадины. Оно передаёт крутящий момент и при этом центрирует детали, а в подвижном варианте позволяет втулке ходить вдоль вала. Ниже — виды шлицевых соединений, их обозначение по ГОСТ, что проверяют расчётом и когда изношенные шлицы восстанавливают.
Что такое шлицевое соединение и зачем оно нужно
Шпонка передаёт момент через одну узкую площадку, и вся нагрузка приходится на небольшой участок вала и ступицы. Шлицы распределяют нагрузку сразу по нескольким зубьям, поэтому при том же диаметре соединение держит больший момент и служит дольше. Втулка на шлицах точнее центрируется и может перемещаться вдоль оси без бокового люфта.
Поэтому шлицевые соединения стоят в коробках передач, редукторах, приводах станков, карданных валах, полуосях — везде, где нужно надёжно передать момент или дать втулке ход вдоль вала.
Виды шлицевых соединений
Прямобочные — ГОСТ 1139-80. Боковые стороны зуба параллельны. Самый распространённый и технологичный вариант, удобен для подвижных соединений. Размеры стандартизованы в трёх сериях — лёгкой, средней и тяжёлой.
Эвольвентные — ГОСТ 6033-80. Профиль зуба — эвольвента, как у зубчатого колеса. При том же габарите такое соединение прочнее: нагрузка передаётся плавнее, у основания зуба меньше концентрация напряжений. Лучше работает при больших и переменных нагрузках.
Треугольные — для небольших моментов и неподвижных соединений с мелкими зубьями: рукоятки, рычаги, регулировочные узлы.
| Профиль | Центрирование | Где применяют |
|---|---|---|
| Прямобочный (ГОСТ 1139-80) | по внутреннему, наружному диаметру или боковым сторонам | редукторы, коробки передач, полуоси, подвижные соединения |
| Эвольвентный (ГОСТ 6033-80) | по боковым сторонам, реже по наружному диаметру | тяжелонагруженные приводы, станки, транспорт |
| Треугольный | по боковым сторонам | неподвижные соединения, небольшие моменты |
Центрирование: по наружному, внутреннему диаметру или боковым сторонам
Центрирование определяет, по какой поверхности вал и втулка совмещаются соосно. От этого зависят технология изготовления и посадки.
По наружному диаметру (D). Самый технологичный вариант, если втулка не закалена: её отверстие калибруют протяжкой, а наружный диаметр вала шлифуют. Подходит для неподвижных и малоподвижных соединений.
По внутреннему диаметру (d). Выбирают, когда втулка закалённая и протянуть её уже нельзя: внутренний диаметр втулки шлифуют, вал шлифуют по внутреннему диаметру впадин. Даёт точное центрирование, применяется в подвижных соединениях.
По боковым сторонам (b). Центрирование и передача момента идут по одним поверхностям, боковой зазор минимальный. Подходит для реверса и знакопеременной нагрузки, но точность центрирования ниже, чем по диаметрам. Это основной вариант для эвольвентных шлицов.
Обозначение шлицевого соединения на чертеже
Обозначение шлицевого соединения по ГОСТ собирает в одну строку центрирование, размеры и посадки.
Прямобочное: d-8×36H7/f7×40×7F8/f7
- d — центрирование по внутреннему диаметру (бывает D — по наружному, b — по боковым сторонам);
- 8 — число зубьев;
- 36H7/f7 — внутренний диаметр и посадка по нему;
- 40 — наружный диаметр;
- 7F8/f7 — ширина зуба и посадка по боковым сторонам.
Эвольвентное: 50×2×9H/9g ГОСТ 6033-80
- 50 — номинальный диаметр;
- 2 — модуль;
- 9H/9g — посадка по боковым сторонам (втулка 9H, вал 9g).
Расчёт шлицевого соединения: что проверяют
Главная проверка — на смятие боковых поверхностей зубьев: весь момент передаётся через контакт боковых сторон, и давление на них не должно превышать допустимого для материала. В расчёт входят момент, число зубьев, рабочая длина шлицов, средний диаметр и высота контакта.
Для подвижных соединений важнее износ: чем больше ход и чем чаще включения, тем быстрее растёт зазор. Поэтому в подвижных узлах шлицы обычно закаливают, а посадки выбирают так, чтобы втулка ходила свободно, но без лишнего люфта.
Износ и восстановление шлицевых соединений
Признаки износа: окружной люфт, стук при реверсе и трогании, смятые кромки, натиры и задиры на боковых сторонах, неравномерный ход втулки.
Восстановление шлицевых соединений оправдано, когда деталь в целом цела, а износ — только на шлицах. Шлицы наплавляют и нарезают заново по чертежу. Подробнее — восстановление шлицов на валу. Если у вала трещины, изгиб или изношены посадочные шейки, надёжнее сделать новый шлицевой вал.
Шлицы в нашем цехе
Наружные шлицы нарезаем на зубофрезерном станке 5К32 и на фрезерных станках с ЧПУ, внутренние шлицы и шпоночные пазы — на долбёжном станке и электроэрозии DK7750. Валы и шлицевые детали делаем длиной до 1 000 мм. Закалка ТВЧ и печная термообработка — у себя, шейки после закалки шлифуем до Ø100 мм с Ra 0,6–0,8. Отдельно — нарезка шлицов на детали заказчика и шлицевые втулки.
Читайте также: модуль шестерни, наплавка металла.
💰 Цены на шлицевые валы и втулки
| Услуга | Цена «от» |
|---|---|
| Вал шлицевой | от 9 000 ₽ |
| Втулка шлицевая | от 6 000 ₽ |
| Нарезка шлицев или зуба на детали заказчика | от 3 000 ₽ |
| Долбёжка паза или внутреннего шлица | от 1 200 ₽ за паз |
❗ Минимальная сумма заказа — 15 000 ₽. Точную стоимость рассчитаем по чертежу, эскизу или образцу. При заказе партии цена за единицу ниже. Все цены — в прайс-листе МеталУслуги.Ру.
🧱 Металл и пластики для ваших деталей
Нужен металл для задачи «Шлицевое соединение»? Он есть в нашем магазине заготовок ВсеПрутки. Здесь часто подходит стальной круг 40Х: 40Х — конструкционная сталь под закалку для валов, осей и шестерён. Резка в размер, отгрузка в день оплаты и доставка в любой регион. Купленный материал можно сразу привезти к нам в цех вместе с чертежом — так деталь обходится дешевле.
Частые вопросы
Что прочнее: эвольвентное или прямобочное соединение?
При одинаковых габаритах — эвольвентное: нагрузка передаётся плавнее, у основания зуба меньше концентрация напряжений. Прямобочное проще в изготовлении и чаще встречается в подвижных узлах.
Когда шлицы восстанавливают, а когда меняют деталь?
Восстанавливают, если износ только на шлицах, а вал или втулка целы. При трещинах, изгибе или сильном износе посадочных шеек деталь меняют.
Можно восстановить внутренние шлицы во втулке?
Да, если позволяют износ и материал. Внутренние шлицы делаем на долбёжном станке и электроэрозии, затем при необходимости калим.
Пришлите чертёж или изношенную деталь — подскажем, что выгоднее: восстановить или сделать новую.
Контакты
МеталУслуги.Ру — Москва, ул. Кольская, 1с2 (м. Свиблово), Пн–Пт 9:00–20:00.
Телефон: +7 (963) 639-60-77 · Почта: contact@metaluslugi.ru · WhatsApp · Telegram · MAX. Пришлите чертёж или фото детали — рассчитаем цену и срок.