Допуски и посадки: таблица для валов и отверстий, квалитеты
Любая деталь при изготовлении получает отклонения от идеального размера. Вопрос в том, какие отклонения допустимы, чтобы деталь работала, и как их правильно назначить. Для этого существует Единая система допусков и посадок (ЕСДП) по ГОСТ 25346-2013 и ГОСТ 25347-2013. Разберёмся, что такое допуски и посадки, как читать таблицы и какую точность дают разные виды обработки.
Что такое допуск и посадка
Допуск — разность между наибольшим и наименьшим предельными размерами. Чем меньше допуск, тем точнее нужно изготовить деталь и тем дороже она обходится.
Посадка — характер соединения двух деталей: отверстия и вала. В зависимости от соотношения их полей допусков посадка бывает с зазором, с натягом или переходной. Посадка определяет, будет ли соединение подвижным или неподвижным.
На чертежах поля допусков обозначают латинскими буквами: заглавными для отверстий (H, G, F, K, N, P, S и другие), строчными для валов (h, g, f, k, n, p, s и другие). Буква задаёт основное отклонение — положение поля допуска относительно номинального размера, а цифра после буквы — номер квалитета, то есть степень точности.
Квалитеты допусков и посадок
Квалитет — совокупность допусков одной степени точности для всех номинальных размеров. В ЕСДП 20 квалитетов: от IT01 до IT18. Чем меньше номер, тем точнее изготовление и меньше допуск.
В металлообработке чаще всего встречаются квалитеты IT6–IT11. Ниже — таблица допусков и посадок для размеров до 120 мм: это самый ходовой диапазон для валов, осей, втулок и фланцев.
| Интервал размеров, мм | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
|---|---|---|---|---|---|---|
| До 3 | 6 | 10 | 14 | 25 | 40 | 60 |
| Св. 3 до 6 | 8 | 12 | 18 | 30 | 48 | 75 |
| Св. 6 до 10 | 9 | 15 | 22 | 36 | 58 | 90 |
| Св. 10 до 18 | 11 | 18 | 27 | 43 | 70 | 110 |
| Св. 18 до 30 | 13 | 21 | 33 | 52 | 84 | 130 |
| Св. 30 до 50 | 16 | 25 | 39 | 62 | 100 | 160 |
| Св. 50 до 80 | 19 | 30 | 46 | 74 | 120 | 190 |
| Св. 80 до 120 | 22 | 35 | 54 | 87 | 140 | 220 |
Значения допусков — в микрометрах (мкм), по ГОСТ 25346-2013.
При переходе к следующему квалитету допуск растёт примерно в 1,6 раза. Такая шкала позволяет выбрать точность, которая соответствует и требованиям узла, и возможностям обработки.
Таблица распространённых посадок
Сочетаний полей допусков очень много, но на практике используют несколько десятков предпочтительных посадок. Самые распространённые:
| Посадка | Тип | Где применяют |
|---|---|---|
| H7/g6 | С зазором | Подвижные соединения с точным направлением: шпиндели, золотники, поршни в гильзах |
| H7/h6 | С зазором (наименьший зазор равен нулю) | Сменные зубчатые колёса на валах, центрирующие фланцы, установочные кольца |
| H7/js6 | Переходная | Соединения с частой разборкой: полумуфты, шкивы, маховики |
| H7/k6 | Переходная | Зубчатые и червячные колёса, установочные пальцы, штифты |
| H7/n6 | Переходная, чаще с натягом | Неподвижные соединения с редкой разборкой: зубчатые колёса и муфты на валах, втулки в корпусах |
| H7/p6 | С натягом | Запрессовка втулок, соединения, передающие крутящий момент |
| H7/s6 | С натягом (усиленный) | Соединения без дополнительного крепления: венцы червячных колёс, бронзовые втулки в стальных корпусах |
| H8/f7 | С зазором | Подшипники скольжения при средних скоростях |
| H11/d11 | С большим зазором | Неответственные соединения: крышки, фланцы, кронштейны, грубые направляющие |
Выбор посадки зависит от условий работы узла: скорости вращения, нагрузки, температуры, требований к центрированию и частоты разборки.
Как обозначают допуски и посадки на чертежах
По ГОСТ 2.307 допуски на чертежах указывают тремя способами.
1. Условное обозначение поля допуска. Рядом с номинальным размером пишут букву основного отклонения и номер квалитета: Ø40H7 для отверстия, Ø40k6 для вала. Самый компактный способ, привычен технологам.
2. Числовые предельные отклонения. Вместо букв пишут отклонения в миллиметрах: Ø40 +0,025 для отверстия, Ø40 +0,018/+0,002 для вала. Верхнее отклонение указывают над нижним. Удобно, когда в цехе нет таблиц под рукой.
3. Комбинированный способ. Буквенное обозначение и числовые отклонения в скобках: Ø40H7 (+0,025). Снижает риск ошибки при чтении чертежа.
На сборочных чертежах посадку пишут дробью: в числителе — поле допуска отверстия, в знаменателе — вала. Например, Ø40H7/k6: отверстие по H7, вал по k6.
Какую точность даёт обработка
Квалитет на чертеже должен соответствовать возможностям обработки. Если назначить IT5 поверхности, которую достаточно обточить, деталь будет стоить неоправданно дорого.
Ориентировочные диапазоны точности для основных видов обработки:
- Точение. Черновое — IT12–IT13, получистовое — IT10–IT11, чистовое — IT8–IT9, тонкое — IT6–IT7.
- Фрезерование. Черновое — IT11–IT13, получистовое — IT9–IT10, чистовое — IT7–IT8.
- Шлифование. Предварительное — IT8–IT9, чистовое — IT7–IT8, тонкое — IT6–IT7.
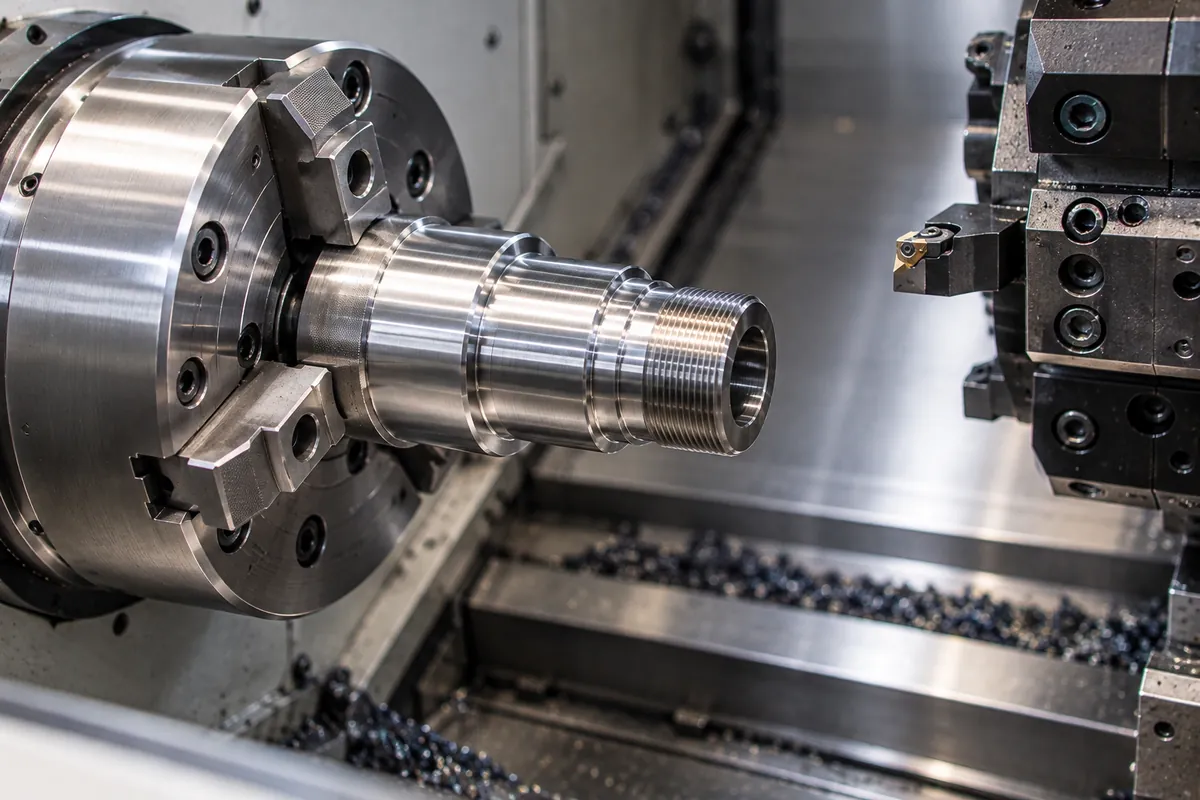
В нашем цехе токарные работы выполняются на станках с ЧПУ: диаметр до 400 мм, длина до 1000 мм, шероховатость после точения до Ra 0,8. Шлифуем у себя детали диаметром до 100 мм с шероховатостью Ra 0,6–0,8. Это закрывает большинство задач по изготовлению валов, полуосей и шлицевых деталей.
Если деталь требует высокой точности по нескольким поверхностям, операции разделяют: точение на ЧПУ для формы и шлифовку для ответственных посадочных мест.
Читайте также: шероховатость поверхности, бронзовые втулки скольжения.
🧱 Металл в розницу от ВсеПрутки
У МеталУслуги.Ру есть свой магазин заготовок — ВсеПрутки, и там найдётся материал для темы «Допуски и посадки». Например, стальной круг Ст45 — сталь 45 — самый ходовой материал для валов, осей, втулок и крепежа. Режут в нужный размер, отгружают в день оплаты, доставляют по всей России. Купленный материал можно сразу привезти к нам в цех вместе с чертежом — так деталь обходится дешевле.
Частые вопросы
Чем отличается квалитет от степени точности? Это одно и то же. Квалитет — официальный термин по ГОСТ 25346-2013, «степень точности» — его синоним из технической литературы.
Можно ли заменить посадку H7/k6 на H7/js6? Можно, с оговорками. H7/js6 даёт меньший натяг и подходит для соединений, которые часто разбирают. H7/k6 плотнее и лучше держит вибрации и знакопеременные нагрузки. Решение зависит от условий работы узла.
Почему деталь с допуском IT7 не проходит по размеру? Причин несколько: износ инструмента, нагрев детали при обработке и измерении, неправильная базировка заготовки. Проверяют и шероховатость: грубая поверхность искажает результат измерения.
Пришлите чертёж — рассчитаем стоимость и срок. Оценим технологичность и подскажем, где можно не переплачивать за лишнюю точность.
Контакты
МеталУслуги.Ру — Москва, ул. Кольская, 1с2 (м. Свиблово), Пн–Пт 9:00–20:00.
Телефон: +7 (963) 639-60-77 · Почта: contact@metaluslugi.ru · WhatsApp · Telegram · MAX. Пришлите чертёж или фото детали — рассчитаем цену и срок.