Цементация и азотирование стали: в чём разница и что выбрать
Цементация и азотирование — два процесса химико-термической обработки, которые часто путают: оба насыщают поверхность детали и повышают её твёрдость. Разница — в температуре, глубине слоя, деформации и в том, нужна ли после обработки закалка. Ниже — сравнение по существу, чтобы выбрать процесс под конкретную деталь и правильно записать требование в чертёж.
Что такое химико-термическая обработка
Химико-термическая обработка (ХТО) — это нагрев детали в среде, которая отдаёт поверхности углерод или азот. В отличие от обычной закалки, меняется не только структура, но и химический состав поверхностного слоя. В итоге у детали вязкая сердцевина и твёрдая поверхность. Место ХТО среди других процессов — в обзоре «Виды термообработки стали».
Цементация стали
Цементация — насыщение поверхностного слоя углеродом при 900–950 °C. Поверхность обогащается углеродом примерно до 0,8–1,0 %, сердцевина остаётся низкоуглеродистой.
Сама цементация твёрдости не даёт: насыщенный слой нужно закалить. Поэтому цикл всегда такой — цементация, затем закалка и низкий отпуск. После этого поверхность выходит на 58–62 HRC (о шкале — в статье «Твёрдость HRC»).
Глубина слоя обычно 0,3–2 мм, для шестерён и валов чаще всего задают 0,8–1,2 мм. Чем дольше выдержка, тем толще слой.
Какие стали цементируют: низкоуглеродистые, с углеродом до 0,25 %: 20, 20Х, 12ХН3А, 18ХГТ, 20ХН3А. Сердцевина у них остаётся вязкой, а поверхность после закалки — твёрдой.
Азотирование стали
Азотирование — насыщение поверхности азотом при 500–560 °C. Закалка после него не нужна: твёрдость дают нитриды — соединения азота с легирующими элементами.
Главное практическое преимущество — малая деформация: деталь не проходит превращений, которые при закалке дают коробление. Для точных деталей это решающий довод.
Глубина азотирования небольшая — обычно 0,1–0,6 мм, чаще задают 0,2–0,5 мм. Слой тоньше цементованного, но твёрже: 700 HV и выше. При этом он хуже держит удары.
Какие стали азотируют: легированные, с хромом, молибденом, алюминием, ванадием: 38Х2МЮА (даёт самую высокую твёрдость), 40Х, 40ХН2МА, 40ХФА. Углеродистые стали без легирования азотировать можно, но твёрдость слоя будет низкой.
Газовое и ионное азотирование. Газовое идёт в среде аммиака — процесс отработанный и предсказуемый. Ионное — в тлеющем разряде при пониженном давлении: слой равномернее, глубиной проще управлять, но нужно отдельное оборудование.
Сравнение: цементация или азотирование
| Параметр | Цементация | Азотирование |
|---|---|---|
| Температура процесса | 900–950 °C | 500–560 °C |
| Глубина слоя | 0,3–2 мм | 0,1–0,6 мм |
| Твёрдость поверхности | 58–62 HRC после закалки | 700 HV и выше |
| Деформация | заметная, из-за закалки | малая |
| Закалка после | обязательна, плюс низкий отпуск | не нужна |
| Длительность | часы | десятки часов |
| Типовые детали | шестерни, валы, пальцы, полуоси | шпиндели, направляющие, гильзы, точные валы |
| Стали | 20, 20Х, 12ХН3А, 18ХГТ, 20ХН3А | 38Х2МЮА, 40Х, 40ХН2МА, 40ХФА |
Что выбрать для вашей детали
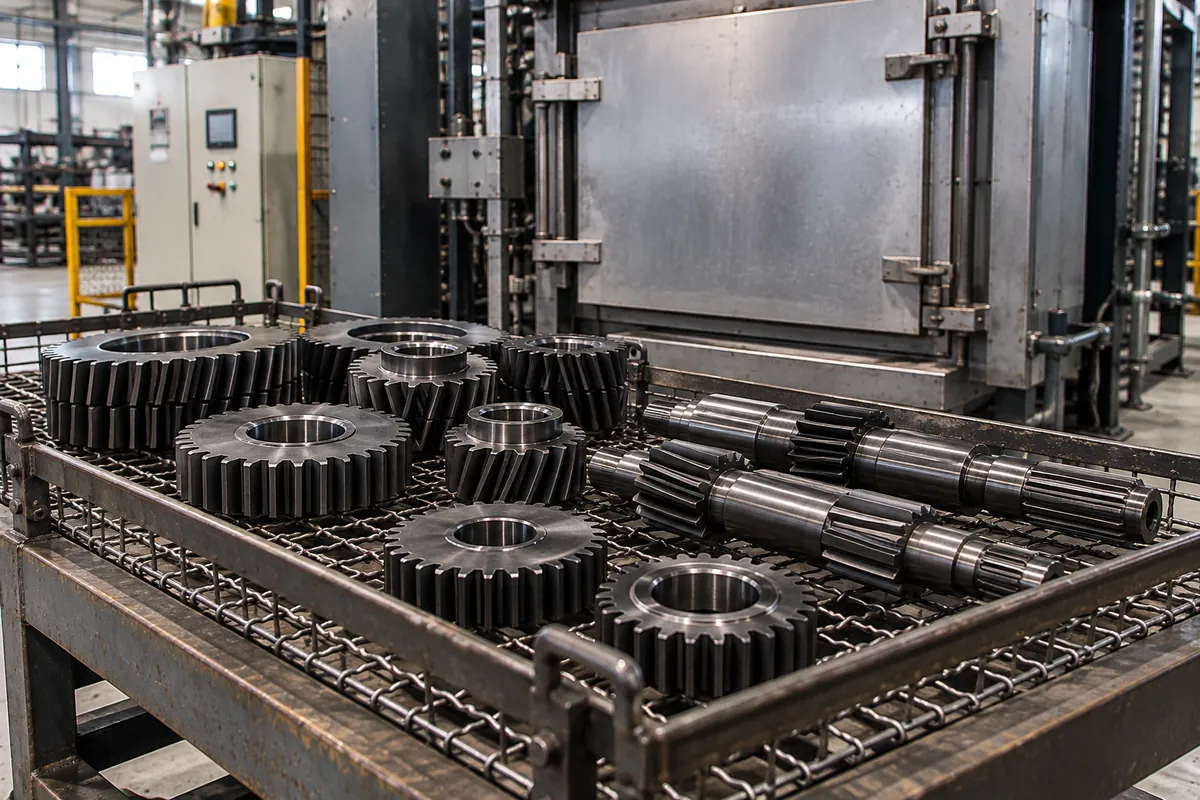
Шестерня под ударную нагрузку — цементация. Нужен толстый твёрдый слой на зубьях и вязкая сердцевина. Сталь 20ХН3А или 18ХГТ, слой 0,8–1,2 мм, 58–62 HRC. Тонкий азотированный слой на ударах может скалываться. Подробнее — шестерни на заказ.
Шпиндель или направляющая с точными размерами — азотирование. Закалка после цементации даст коробление, которое придётся снимать шлифовкой. Азотирование сохраняет геометрию. Сталь 38Х2МЮА или 40Х.
Шлицевой вал — по нагрузке. Износ и кручение без ударов — азотирование, оно сохраняет точность шлицов. Удары и знакопеременная нагрузка — цементация.
Гильза — азотирование. Тонкая стенка при закалке ведёт себя непредсказуемо, а азотирование даёт износостойкую поверхность без коробления.
Общее правило: удары и толстый слой — цементация; точные размеры и тонкий износостойкий слой — азотирование.
Как указать на чертеже
- «Цементировать h 0,8…1,2 мм, 58…62 HRC»
- «Азотировать h 0,3…0,5 мм, твёрдость поверхности не менее 700 HV»
- «Цементировать h 0,6…0,9 мм, 56…62 HRC, сердцевина 30…40 HRC»
Места, которые насыщать нельзя, оговаривают отдельно: «Поверхность А не цементировать», «Посадочное место под подшипник не азотировать». Их защищают припуском, который потом снимают, или экранируют.
Подготовка детали: припуски и порядок операций
- Механическая обработка с припуском под шлифовку. Для цементации припуск обязателен: после закалки деталь поведёт.
- Цементация или азотирование.
- Для цементации — закалка и низкий отпуск; для азотирования этого шага нет.
- Шлифовка до окончательных размеров. Часть слоя при этом снимается, поэтому припуск должен быть меньше глубины слоя — иначе твёрдость на поверхности упадёт.
Для азотирования припуск меньше, так как деформация минимальна, но совсем без него обычно не обходятся.
Цементация и азотирование в нашем цехе
Термообработку делаем у себя: своя установка ТВЧ и две муфельные печи с камерами 300 × 300 × 550 мм и 100 × 100 × 500 мм. Выполняем закалку, отпуск, улучшение, цементацию и азотирование. После ХТО детали диаметром до 100 мм шлифуем у себя до Ra 0,6–0,8. Механическую обработку до и после термообработки — токарную, фрезерную, нарезку зубьев и шлицов — тоже делаем сами.
Читайте также: модуль шестерни.
💰 Цены на цементацию и азотирование
| Услуга | Цена «от» |
|---|---|
| Цементация | от 175 ₽/кг |
| Азотирование | от 195 ₽/кг |
❗ Минимальная сумма заказа — 15 000 ₽. Точную стоимость рассчитаем по чертежу, эскизу или образцу. При заказе партии цена за единицу ниже. Все цены — в прайс-листе МеталУслуги.Ру.
🧱 Заготовки в магазине ВсеПрутки
Нужен металл для задачи «Цементация и азотирование стали»? Он есть в нашем магазине заготовок ВсеПрутки. Здесь часто подходит стальной круг 40Х: 40Х — конструкционная сталь под закалку для валов, осей и шестерён. Можно взять отрезок нужной длины, а не целый пруток или лист; доставка по России. Заготовку можно передать нам вместе с чертежом: на своём материале деталь выходит дешевле.
Частые вопросы
Можно азотировать деталь из стали 20?
Можно, но твёрдость слоя будет невысокой: в стали 20 нет легирующих элементов, которые образуют твёрдые нитриды. Для азотирования берут 38Х2МЮА, 40Х, 40ХН2МА.
Что делать, если после цементации нужна высокая точность?
Заложить припуск на шлифовку после закалки. Полностью избежать деформации при цементации нельзя — в этом её отличие от азотирования.
Чем ионное азотирование отличается от газового?
Ионное даёт более равномерный слой и точнее управляется по глубине; газовое проще и привычнее. Выбор зависит от требований к детали и доступного оборудования.
Пришлите чертёж с требованием по глубине слоя и твёрдости — подберём процесс и рассчитаем стоимость.
Контакты
МеталУслуги.Ру — Москва, ул. Кольская, 1с2 (м. Свиблово), Пн–Пт 9:00–20:00.
Телефон: +7 (963) 639-60-77 · Почта: contact@metaluslugi.ru · WhatsApp · Telegram · MAX. Пришлите чертёж или фото детали — рассчитаем цену и срок.