Термообработка стали: виды, режимы и место в маршруте изготовления
Термообработка стали — это нагрев, выдержка при заданной температуре и охлаждение по определённому режиму. Химический состав при этом не меняется (кроме химико-термической обработки, где поверхность насыщают углеродом или азотом), а меняется структура металла — и вместе с ней твёрдость, прочность, вязкость и износостойкость. Ниже — обзор видов термообработки, от чего зависят режимы и где термообработка стоит в маршруте изготовления детали.
Зачем нужна термообработка деталей
Одна и та же марка стали может иметь очень разные свойства. Вал из стали 45 после нормализации — вязкий и сравнительно мягкий, после улучшения — прочный по всему сечению, после закалки ТВЧ — с твёрдой поверхностью и вязкой сердцевиной. Термообработка деталей нужна, чтобы:
- снять внутренние напряжения и снизить твёрдость перед обработкой резанием;
- получить заданные прочность и твёрдость во всём объёме или только на поверхности;
- повысить износостойкость трущихся поверхностей;
- стабилизировать размеры, чтобы деталь не повело после чистовой обработки.
Виды термообработки стали
| Вид | Что делают | Зачем | Пример детали |
|---|---|---|---|
| Отжиг | нагрев выше критических температур, выдержка, медленное охлаждение с печью | снять напряжения, снизить твёрдость, улучшить обрабатываемость | поковка или отливка перед мехобработкой |
| Нормализация | нагрев, выдержка, охлаждение на воздухе | выровнять структуру и твёрдость | заготовка вала, корпусная деталь |
| Закалка | нагрев, выдержка, быстрое охлаждение в воде или масле | высокая твёрдость и прочность | инструмент, ножи, зубчатые венцы |
| Низкий отпуск | 150–250 °C | снять хрупкость, сохранить твёрдость | ножи, шестерни после цементации |
| Средний отпуск | 350–500 °C | прочность и упругость | пружинные и упругие детали |
| Высокий отпуск | 500–650 °C | наибольшая вязкость при достаточной прочности | валы, полуоси, ответственный крепёж |
| Улучшение | закалка + высокий отпуск | прочная и вязкая сердцевина | валы, полуоси, шлицевые детали |
| Закалка ТВЧ | нагрев поверхности индуктором и быстрое охлаждение | твёрдая поверхность при вязкой сердцевине | шейки валов, шлицы, зубья |
| Цементация | насыщение поверхности углеродом, затем закалка и низкий отпуск | твёрдый слой на вязкой сердцевине | зубчатые колёса, шлицевые валы |
| Азотирование | насыщение поверхности азотом при 500–600 °C | высокая твёрдость поверхности без закалки, малая деформация | шпиндели, гильзы, направляющие |
Отжиг
Самый «мягкий» вид термообработки: деталь нагревают, выдерживают и медленно охлаждают вместе с печью. Твёрдость падает, напряжения уходят, структура становится однородной. Отжиг нужен, когда металл после литья или ковки слишком твёрдый и неоднородный, чтобы его нормально точить и фрезеровать.
Нормализация
От отжига отличается охлаждением: деталь остывает на воздухе, поэтому процесс быстрее и дешевле. Твёрдость чуть выше, чем после отжига, структура мелкозернистая. Нормализацию часто делают заготовкам, чтобы выровнять свойства по сечению.
Закалка
Нагрев, выдержка и быстрое охлаждение ради высокой твёрдости. Подробно о температурах по маркам, средах охлаждения и ошибках — в статье «Закалка стали». Главное: закалённую деталь почти всегда отпускают, иначе она хрупкая.
Отпуск
Отпуск делают сразу после закалки. Низкий сохраняет высокую твёрдость, средний даёт упругость, высокий — наибольшую вязкость. Без отпуска закалка не считается законченной операцией.
Улучшение
Закалка с высоким отпуском. Так получают детали, которые работают под нагрузкой и должны быть одновременно прочными и вязкими: валы, полуоси, шлицевые детали. Улучшение часто делают на заготовке до чистовой обработки — металл режется предсказуемо, а размеры потом не уходят.
Поверхностная закалка ТВЧ
Греется не вся деталь, а только поверхностный слой. Поверхность становится твёрдой и износостойкой, сердцевина остаётся вязкой, а деталь ведёт меньше, чем при закалке в печи. Так калят шейки валов, шлицевые участки, зубья.
Химико-термическая обработка
ХТО меняет химический состав поверхностного слоя. Цементация насыщает поверхность углеродом, после неё обязательны закалка и низкий отпуск. Азотирование насыщает поверхность азотом при более низкой температуре и даёт высокую твёрдость без закалки, с минимальной деформацией. Сравнение двух процессов — в отдельной статье «Цементация и азотирование».
Режимы термообработки: от чего зависят
- Марка стали. Углеродистые, легированные, инструментальные и нержавеющие стали калят при разных температурах и в разных средах.
- Сечение детали. Массивная деталь остывает медленнее, и сердцевина прокаливается хуже — нужна более легированная сталь или поверхностная закалка.
- Требуемая твёрдость. От неё зависят температура отпуска и способ упрочнения. О единицах твёрдости — в статье «Твёрдость HRC».
- Среда охлаждения. Вода, масло, воздух, печь — чем резче охлаждение, тем выше риск трещин и коробления.
- Допуск на деформацию. Чем жёстче геометрия, тем аккуратнее нагрев и охлаждение и тем больше смысла в ТВЧ или азотировании.
Где термообработка стоит в маршруте изготовления детали
- До мехобработки. Отжиг или нормализация заготовки, чтобы металл нормально резался. Улучшение заготовки — чтобы получить прочность и стабильные размеры.
- Между черновой и чистовой обработкой. Закалка с отпуском, затем чистовая обработка и шлифовка. Под шлифовку после закалки оставляют припуск: деталь при закалке ведёт.
- В конце маршрута. Закалка ТВЧ, цементация, азотирование — после основной мехобработки; после них только шлифовка твёрдых поверхностей.
Если шлифовка после закалки нужна, её закладывают в маршрут заранее, вместе с припуском.
Как указать термообработку на чертеже
Требование пишут в технических требованиях кратко и однозначно:
- «Улучшение 28…32 HRC» — объёмная закалка с высоким отпуском;
- «Закалить ТВЧ h 1,5…2 мм, 48…53 HRC» — поверхностная закалка с глубиной слоя;
- «Цементировать h 0,8…1,2 мм, 58…62 HRC» — ХТО с глубиной слоя и твёрдостью.
Чем конкретнее запись, тем меньше вопросов у цеха и тем точнее результат.
Термообработка в нашем цехе
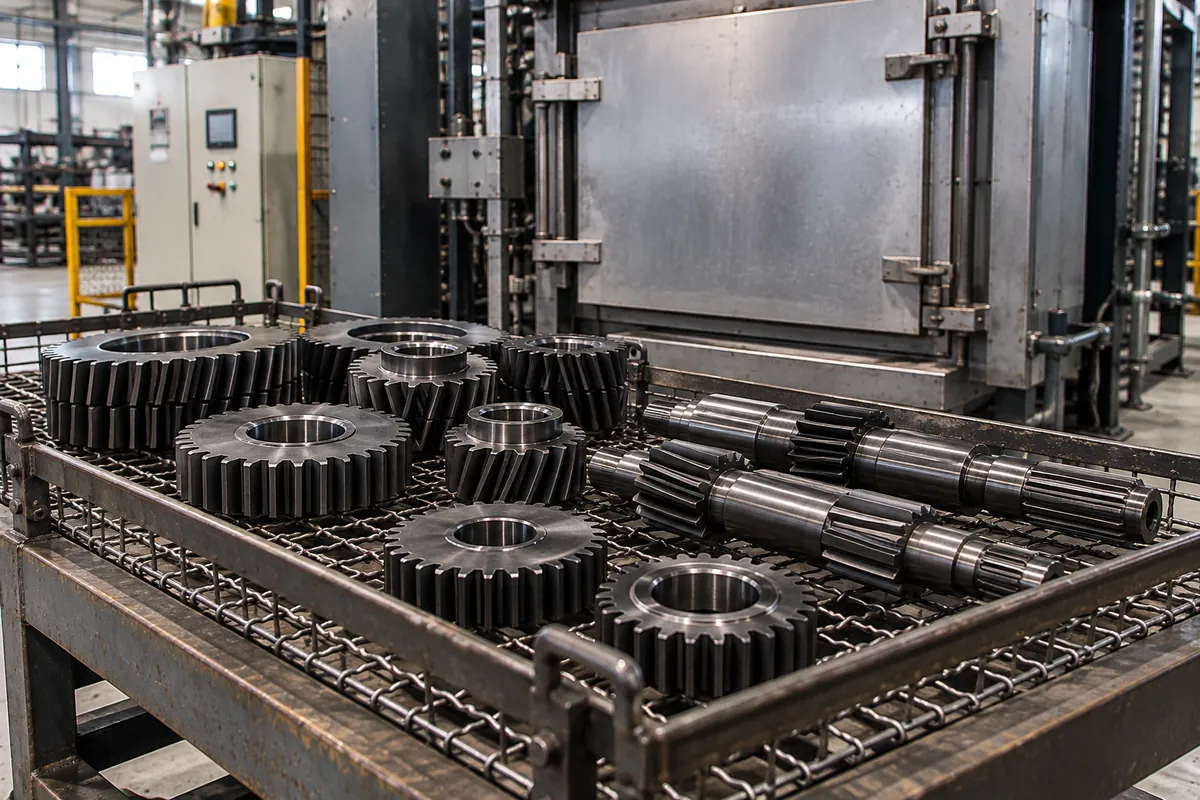
Термообработку деталей делаем у себя: своя установка ТВЧ и две муфельные печи с камерами 300 × 300 × 550 мм и 100 × 100 × 500 мм. Закалка, отпуск, улучшение, цементация, азотирование. Калим и детали заказчика. После закалки детали диаметром до 100 мм шлифуем у себя до Ra 0,6–0,8.
Читайте также: цементация и азотирование.
💰 Цены на термообработку
| Услуга | Цена «от» |
|---|---|
| Закалка (печная) | от 115 ₽/кг |
| Нормализация | от 80 ₽/кг |
| Отжиг | от 95 ₽/кг |
| Отпуск | от 105 ₽/кг |
| Цементация | от 175 ₽/кг |
| Азотирование | от 195 ₽/кг |
❗ Минимальная сумма заказа — 15 000 ₽. Точную стоимость рассчитаем по чертежу, эскизу или образцу. При заказе партии цена за единицу ниже. Все цены — в прайс-листе МеталУслуги.Ру.
🧱 Металл в розницу от ВсеПрутки
У МеталУслуги.Ру есть свой магазин заготовок — ВсеПрутки, и там найдётся материал для темы «Термообработка стали». Здесь часто подходит стальной круг 40Х: 40Х — конструкционная сталь под закалку для валов, осей и шестерён. Можно взять отрезок нужной длины, а не целый пруток или лист; доставка по России. Купленный материал можно сразу привезти к нам в цех вместе с чертежом — так деталь обходится дешевле.
Частые вопросы
Чем улучшение отличается от закалки?
Улучшение — это закалка с последующим высоким отпуском. Закалка даёт наибольшую твёрдость и хрупкость, улучшение — прочность вместе с вязкостью, что нужно деталям под нагрузкой.
Можно ли шлифовать деталь после закалки?
Да, и часто только так получают точные размеры. Под шлифовку оставляют припуск, потому что при закалке деталь деформируется.
Когда закалка ТВЧ, а когда цементация?
ТВЧ — когда нужна твёрдая поверхность на детали из среднеуглеродистой стали (45, 40Х). Цементация — для низкоуглеродистых сталей (20Х, 12ХН3А), когда нужен более твёрдый слой и высокая контактная выносливость, например у шестерён.
Пришлите чертёж с требованием по термообработке — подберём режим и рассчитаем стоимость.
Контакты
МеталУслуги.Ру — Москва, ул. Кольская, 1с2 (м. Свиблово), Пн–Пт 9:00–20:00.
Телефон: +7 (963) 639-60-77 · Почта: contact@metaluslugi.ru · WhatsApp · Telegram · MAX. Пришлите чертёж или фото детали — рассчитаем цену и срок.